





Service Iwwersiicht
Batterie Kalennermaschinn ass fir Lithium -Ion Batterie Elektroden Fabrikatioun entwéckelt, déi präzis Dicke Kontroll an eenheetlech Elektroden Dicht während dem Kalennerprozess ubitt. Mat Dickegenauegkeet kontrolléiert bannent ± 2μm, ass dës Maschinn gëeegent fir verschidde Batteriematerialien, dorënner LFP- an NMC-Kathoden, souwéi Graphit a Silizium -Kueleanoden.
D'Electrode Roller Press Machine liwwert stabile Kalanderleistung mat enger maximaler Veraarbechtungsgeschwindegkeet vun 12 m / min a Presskraaft bis zu 200 Tonnen. Et integréiert Funktiounen wéi Pre-Heizung, automatesch Spannungssteuerung, Randtrimmen, an Echtzäit Roll Spalt Upassung fir d'Elektrodenqualitéit an d'Produktiounseffizienz ze verbesseren.
Equipéiert mat engem intelligenten PLC Kontrollsystem an HMI Interface, erlaabt d'Maschinn d'Betreiber d'Produktiounsparameter einfach ze iwwerwaachen an unzepassen. Héich-präzis Roller an zouverlässeg elektresch Komponenten, dorënner Mitsubishi PLC, hëllefen eng konsequent Operatioun a laangfristeg Stabilitéit ze halen.
Dës Elektrodekalanderléisung gëtt wäit vun Lithium Batterie Hiersteller benotzt fir EV Batterien, Energiespeichersystemer a Pilot -Skala Produktiounslinnen, hëlleft d'Elektrodenkonsistenz an d'allgemeng Zellleistung ze verbesseren.
Equipement Iwwersiicht
Apparat Funktiounen:
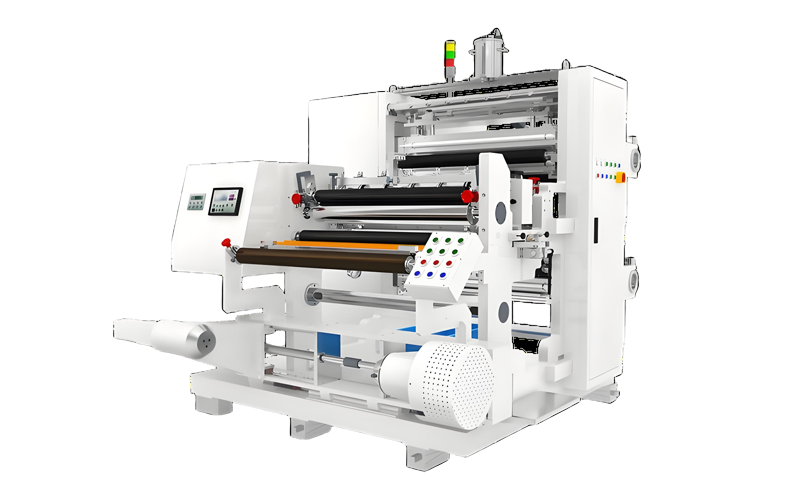
(1) HF - ZJ ass haaptsächlech fir kontinuéierlech Roll Produktioun vu Lithium - Ion Batterie Elektroden Blat Material benotzt, Rolling der Batterie Elektroden Blat zu der Dicht an deck néideg vum Prozess, an der coil ass vun der Wicklung Mechanismus recoltéiert;
(2) D'Ausrüstung ass 45 # Stahlrahmen gegoss, grouss Schieberstruktur, Lagerkraaft ass grouss, Verformung ass kleng, Rollkraaft ass grouss, Rollgeschwindegkeet ass héich;
(3) Et huet d'Funktioun vun opzedeelen Wäitschoss a Rouleau Uewerfläch Botzen Mechanismus;
(4) mat Korrektur Spannung Kontroll WINDING, Wicklung;
(5) mat engem Pole Placke Prellbock Apparat;
(6) De pneumatesch Drocksystem kontrolléiert d'Erhiewung vum Zylinder duerch d'Mann-Maschinn Interface fir d'Erhiewung vun der Roller ze fueren;
(7) Konstant Drock automatesch Kontroll, ajustéieren de Rouleau Ueleg Drock duerch de Mann - Maschinn Interface;
(8) Mann -Maschinn Interface Input Upassung den Ueleg Drock ze Roll Spalt änneren.
Referenzkaart weisen

Zesummenhang Equipement

Ausrüstung Prozess Flux
Entwéckelen → Fütterungsplattform → Korrektursystem → Spannungssteuersystem → Kantschneidgerät → Pufferapparat → Heizapparat → Rollpress → Rollerläschegerät (nëmmen negativ Elektroden) → Pufferapparat → Spannungssteuersystem → Korrektursystem → Fütterplattform → Wicklung
1. Entréeën Material Parameteren
|
Nee |
Artikel |
Technesch Parameter |
|
1. |
Applicabel Material System |
Kathode: Lithium Eisenphosphat, Lithiumkobalt, Lithiummanganat an ternary Materialien Anode: Grafit, Silizium Kuelestoff, etc |
|
2. |
Entréeën Material Beschichtung Method |
Transversal intermittéierend, kontinuéierlech Multiple Zebrabeschichtung, kontinuéierlech Beschichtung, etc |
|
3. |
Entréeën Spezifizéierung |
1) Substratdicke: Aluminiumfolie 10 ~ 35μm, Kupferfolie 6 ~ 25μm 2) Poledicke: 100-300μm 3) Material coil Duerchmiesser: Max.φ500mm 4) Roll Gewiicht: Max.300kg 5) Poldeckfehler: Manner wéi oder gläich wéi ± 2μm Faass Spezifizéierung: Bannen Duerchmiesser 3 Zoll, Längt Manner wéi oder gläich wéi 650 mm |
|
4. |
Ausgabprodukt Spezifizéierung |
1) Dickefehler vun der Elektrodenplack nom Drock: Manner wéi oder gläich wéi ± 2μm (abnormal Gebidder vum Kapp a Schwanz a Rand ewechhuelen) 2) Material coil Duerchmiesser: Max.φ500mm 3) Roll Gewiicht: Max.300kg 4) Windrandabweichung: Manner wéi oder gläich wéi ± 0,4 mm |
Equipement technesch Index
|
Nee |
Artikel |
Technesch parameter |
|
1. |
Roll Gréisst |
Φ400mm × 450mm (Roll Uewerfläch Duerchmiesser × Roll Uewerfläch Breet) Effektiv Roll Breet 420mm |
|
2. |
Linn Placement Dimensioun |
ca. Längt 4660mm × Breet 2680mm × Héicht 1800mm (ausser Rollentfernungsreserve) |
|
3. |
Gréisst vun Roller Press |
ca. Längt 2680mm x Breet 780mm x Héicht 1800mm |
|
4. |
Apparat Faarf |
Fournisseur Standard Faarf oder spezifizéierter Faarf. |
|
5. |
Gewiicht vun engem eenzegen Apparat |
D'Gesamtgewiicht vun der Produktiounslinn: ongeféier 5T, d'Gewiicht vun der Rollerpress ass ongeféier 4T |
|
6. |
Lueden-Lagerfuerderung |
De Rollerdeel erfuerdert datt d'Buedembelaaschtung méi grouss ass wéi oder gläich wéi 3t/㎡, an d'Backplack ass um Enn vun der Ausrüstung plazéiert |
|
7. |
Loftdrock |
0,5Mpa ~ 0,7Mpa (Ueleg- a Waasserentfernung), Flowrate: 0,04M3/min |
|
8. |
Ëmweltbedarf |
Temperaturbereich 0 bis +45 Grad C Relativ Fiichtegkeet: Manner wéi oder gläich wéi 50% |
|
9. |
Kraaft Ufuerderunge |
380V, 50Hz dräi-Phase fënnef-Draadsystem |
|
10. |
Ganz Linn Muecht |
Muecht 10KW |
|
11. |
Rolling Produktioun Vitesse |
Max. 12 m/min |
|
12. |
Drock tëscht zwou Rollen |
Max. 200T |
|
13. |
Pass Taux |
Méi wéi oder gläich wéi 99% (ausser schlecht erakommen Materialien, Stroumversuergung, Gasversuergung an aner Aflossfaktoren) |
|
14. |
Ausrüstungsfehlrate |
Manner wéi oder gläich wéi 1% (Nëmme Feeler verursaacht duerch Ausrüstung gi berechent) |
Equipement Configuratioun
Déi kontinuéierlech Elektroden Rolling Produktiounslinn besteet haaptsächlech aus engem Uncoiler, Preheating Apparat, hydraulesch Roller Press, Rewinder, elektresche Kontrollsystem, elektresche Booster Pompel, a Rand Ausrichtung Apparat.
1. Uncoiler
Dësen Apparat ënnerstëtzt d'Spulematerial fir ze gewalzt a fiddert et an d'Walzwierk. Et besteet aus enger zolitter vertikaler Montageplack (20mm déck), engem CNC -bearbechte Frame mat hart Verchromung, linear Lager, e Kanteausrichtungsapparat, e Loftschacht, eng magnetesch Pudderbrems mat Spannungskontroller, Guiderollen an aner Komponenten.
Main technesch Parameteren:
- Ausrollwelle: Duerchmiesser Ø76mm, effektiv Längt 500mm; Loftschacht mat Kontrollventil, mat enger Inflatiounspistoul ausgestatt.
- Maximum Ausrolldurchmesser: Ø400 mm
- Maximal Belaaschtungskapazitéit: 300 kg
- Spannungskontroller: 0,5 ~ 50 kg (justierbar), mat engem Sulishun Spannungssteuergerät.
- Rand Ausrichtung Apparat: Benotzt en Dongdeng Kontrollsystem mat enger Genauegkeet vun ± 0,2 mm.
2. Splicing Plattform
- Zesummegesat aus enger Schnëttplack, Drockbar, Zylinder a Führschinne, integréiert mat der Uncoiler.
- Splicing Method: Assistéiert vun enger Zylinder-gedriwwen Drockbar.
- Schneidbreet: 400 mm
3. Rand-Trimmengerät
De Rand-Trimmapparat besteet aus engem Frame, iewescht an ënnescht Schneidbladen, Schwemmrollen a Guiderollen. Seng Haaptfunktioun ass d'onbeschichtete Kanten an d'ausstehnende Sektiounen ze entfernen fir ongläiche Rollen ze vermeiden wéinst der Differentialverlängerung tëscht beschichteten an onbeschichtete Beräicher.
Main technesch Parameteren:
1) Maximal Bladesgeschwindegkeet: 40 U/min
2) Kant -Trimmbreet: 200 mm–400 mm (kontinuéierlech justierbar)
3) Motorleistung: 0,4 kW (3-Phas, 380V, 50Hz)
4. Schwéngung Dämpfung Apparat
Komponéiert aus engem Frame, fixe Guiderollen, schwiewende Guiderollen, a linear Führerschinnen, reduzéiert dësen Apparat d'Blatvibratioun wärend der intermittierender Rolling fir Broch ze vermeiden.
- Quantitéit: 2 Sätze (eent virun an een no der Walzwierk).
5. Preheating Apparat
- Infrarout-Virheizungssystem mat justierbarer Temperatur Manner wéi oder gläich wéi 100 Grad, equipéiert mat Iwwer-Temperaturalarmschutz.
6. Hydraulesch Roller Press
D'Walzmillen ass de Kär Ausrüstung vun der Produktioun Linn, besteet aus engem Goss Stol Gantry Frame, universal Kupplungen, Motor Reduzéierer, elektresche Booster System, Spalt Upassung System, elektresch Kontroll System, Feed Schutz Placke, a Rouleau Botzen Mechanismen.
Main technesch Parameteren:
1) Gesamtabmessungen (L × W × H): ~2800mm × 800mm × 1500mm
2) Roller Spezifikatioune (Duerchmiesser × Breet): Ø400 × 450mm
- Effektiv Aarbechtsbreet: 400 mm
- Rollergeschwindegkeet: 2–12 U/min (steplos justierbar)
- Rollmaterial: 9Cr3Mo (Inspektiounsbericht zur Verfügung gestallt)
- Surface hardness: HRC Méi wéi oder gläich wéi 66–68
- Temperéierungshärkeet: HB280-300
- Quenching Déift: Méi wéi oder gläich wéi 18 mm
- Radial Auslaf: Manner wéi oder gläich wéi ±0,001 mm (getest op zylindresche Schleifmaschinn)
- Surface Rauh: Ra=0.04
- Chromplackdicke: Méi wéi oder gläich wéi 0,18 mm
- Rollerreinigung: Upassbar Blade Scraper System mat Sammelkëscht (e Set pro Roller).
- Total keng -Laascht Radial Auslaf: Manner wéi oder gläich wéi ±0,002 mm (getest op zylindresche Schleifmaschinn)
3) Drive Method: Universal gemeinsame Transmissioun
4) Haaptmotor Muecht: 11kW (2×5.5kW, 380V, 50Hz)
5) Hydraulesch Zylinder Spezifikatioune: Ø 200 mm Buer, 10 mm Schlag
6) Maximal Rolling Kraaft: 3400 kN
7) Linn Drock: 0,45-7,5 t/cm
8) Spalt Upassung: Zentral Keilblock mat hydraulesche konstante Drock.
- Upassungsbereich: 0–2 mm
9) Rollerlager: P5-Grad Präzisiounslager mat Molybdändisulfidfett.
10) Heizungsverbindung: Rotéierend Gelenk um Schaftend
11) Heizungsmethod: Schimmeltemperaturkontroller
12) Heizmëttel: Thermalöl (Benotzer-virgestallt)
13) Heiztemperatur: Raumtemp.–150 Grad (justierbar, digital Display mat iwwer-Temperaturalarm).
14) Roller Uewerfläch Temperatur Uniformitéit: ± 1 Grad (bannent Aarbechtsbreet).
15) Heizungsquote: Raumtemperatur. bis 80 Grad a Manner wéi oder gläich 60 min, Stabiliséierung Manner wéi oder gläich 100 min.
16) Uelegheizkraaft: 2HP, 24kW (separat 380V, 50Hz Stroumversuergung).
17) Ueleg Pompel Motor Muecht: 1,5 kW
18) Maximal Ueleg Flux Taux: 220 L / min
19) Maschinn Gewiicht: ~4,5 Tonnen
20) Standard Faarf Schema
21) Drive Motor läit op der lénker Säit vun der fidderen Enn.
7. Rewinder
De Rewinder wéckelt dat gewalzt Elektrodenmaterial op e Kärschacht. Et besteet aus engem Frame, linear Lager, Randausrichtungsapparat, Loftschacht, Réckwindmotor, Magnéitpulverkupplung mat Spannungskontroller, a Guiderollen.
Main technesch Parameteren:
1) Réckschacht: Loftschacht, Ø76mm, effektiv Längt 400mm (mat Kontrollventil an Inflatiounspistoul).
2) Maximum Wicklung Duerchmiesser: Ø400mm
- Maximal Belaaschtungskapazitéit: 400 kg
3) Spannungskontroller: 0,5–50 kg (justierbar), Sulishun System.
4) Randausrichtung: Dongdeng Kontrollsystem, Genauegkeet ± 0,2 mm.
8. Elektresch Kontroll System
Den elektresche System gëtt iwwer eng Operatiounspanel am Kontrollkabinett kontrolléiert, dorënner:
1) Uncoiler Spannungssteuerung iwwer Magnéitpulverbrems.
2) Rolling Millen ugedriwwen duerch Haaptmotor mat Frequenz Converter fir Vitesse Upassung.
3) Rewinder ugedriwwen duerch Motor mat Spannungssteuerung iwwer magnetesch Pudderkupplung.
4) Elektresch Booster Pompel passt den hydraulesche Zylinderdrock iwwer HMI Touchscreen.
5) Randausrichtung kontrolléiert vu Servomotoren.
6) Roller Drock Upassung via HMI.
7) Roller Verlagerung ugewisen op HMI.
8) Roller Spalt Upassung via HMI Input.
Applikatioun Fäll

Partner Firma

Lithium Batterie Produktioun Linn FAQs
Hei fannt Dir Äntwerten op allgemeng Froen iwwer eis Lithium Batterie Fabrikatioun Ausrüstung, dorënner Produktiounsprozess, Linn Konfiguratioun, Kapazitéit Planung, Personnalisatioun, Installatioun, an technesch Ënnerstëtzung.
Wat ass eng Lithium Batterie Kalennermaschinn?
+
-
Eng Lithium Batterie Kalennermaschinn, dacks einfach e Kalenner oder Rollpress genannt, ass e kritescht Ausrüstungsstéck, deen am Elektrodenfabrikatiounsprozess benotzt gëtt. Seng primär Funktioun ass d'beschichtete Elektrodenmaterialien (souwuel d'Anode an d'Kathode) op Metallfolien nom Trocknungsprozess ze kompriméieren an ze dichten. Dëst gëtt erreecht andeems d'beschichtete Folie duerch eng Serie vu héich-präzis, kontra-rotéierende Rollen passéiert, déi kontrolléiertem Drock applizéieren
Firwat ass Elektrodendicke Kontroll wichteg?
Elektrodedicke Kontroll ass kritesch well et direkt d'Energiedicht vun der Batterie, d'Kraaftfäegkeet, d'Sécherheet an d'Fabrikatiounskonsistenz bestëmmt. Méi déck Elektroden packen méi aktiv Material, erhéijen d'Energiedicht, awer erhéijen och d'Ionentransportdistanz -erhéijen intern Resistenz, reduzéieren d'Tauxfäegkeet, a riskéieren d'Lithiumplackéierung während der schneller Ladung. Och kleng Dicke Variatiounen (± 2-3 μm) verursaachen ongläiche Stroumverdeelung, wat zu lokaliséierter Iwwerlaaschtung, beschleunegt Alterung an Zellmëssmatch an Batteriepäck féiert. Präzis Kontroll (typesch ± 1,5 μm a fortgeschratt Produktiounslinnen) suergt fir eenheetlech Elektrolytbefeuchtung, konsequent SEI-Bildung an optimal Verdichtung wärend der Kalennerung, verhënnert Partikelknacken oder exzessiv Porositéit. Kuerz gesot, Elektrodendicke ass de fundamentale Balancehebel tëscht Leeschtung a Sécherheet-ouni präzis Kontroll, och déi bescht Materialien kënnen net zouverlässeg, laang-dauerhaft Batterien liwweren.
Wat Material kann dës Maschinn Prozess?
+
-
Aluminiumfolie Elektroden, Kupferfolie Elektroden
Wéi verbessert d'Kalendering d'Batterieleistung?
+
-
Kalenneren erhéicht d'Energiedicht vun der Batterie andeems d'aktivt Material kompaktéiert, senkt intern Resistenz duerch eng besser Adhäsioun, a verfeinert d'Porestruktur fir effizienten Ionefloss -während Mängel eliminéiert déi virzäitegen Ausfall verursaachen. Awer et ass e delikate Gläichgewiicht: ze vill Drock beschiedegt d'Elektrode, ze wéineg léisst se ënnerperforméieren.
Kann dës Maschinn mat enger Batterie Produktioun Linn integréieren?
+
-
Jo